Aluminia likvaĵo, aluminia ingoto -> Odoris -> Kontinua rula fandado -> Sinua -> Cast Roll Finita Produkto
Simpla folio -> Gis-rulita bobeno -> Malvarme ruliĝita -> Rulado de folio -> Fendado -> Kolcigado -> Simpla folio finita produkto
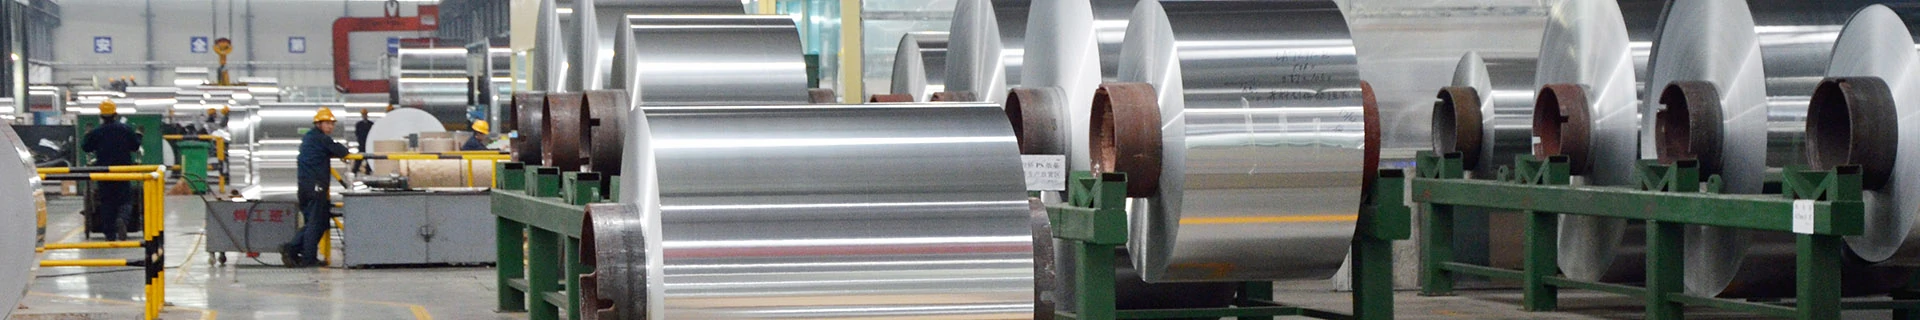
La fabrikado de aluminia folio similas al farado de pasto hejme. Granda bloko de preskaŭ pura aluminio estas rulita plurfoje tra gigantaj ŝtalaj ruloj, tiel reduktante la dikecon de la aluminia bloko kaj disvastigante ĝin por plilongigi ĝin. Lubrikantoj estas aldonitaj dum la ruliĝanta procezo por faciligi operacion. Ĉiufoje la rulilo pasas senĉese, La dikeco fariĝas pli maldika. Ripetu la procezon ĝis la folia dikeco estas atingita, kaj tiam tranĉu la grandan aluminian folion al la bezonata larĝo.
Ĉi tio povas ŝajni simpla, Sed la efektiva procezo eble ne facilas. Ekzemple, Kiam aluminio estas elpuŝita, ĝi varmiĝas. Se la temperaturo estas tro alta, ĝi restos al la rulilo, Do la premo sur la rulilo devas esti zorge kontrolita.
Kiam la dikeco de la aluminia plato estas 5mm, ĝi devas esti rulita denove en la malvarma ruliĝanta stadio. Unue, La folio estas rulita sur rulo, kaj tiam sendita al la malvarma ruliĝanta muelejo por fina rulado. Estas ĉe ĉi tiu punkto ke la hela kaj malhela flanko de aluminio estas kreita. Ĉar aluminia folio estas tro maldika hodiaŭ, La streĉiĝo bezonata por transporti la aluminion tra la malvarmaj ruliloj povas facile rompi la aluminion. Ĉar la aluminia folio havas du flankojn, La aluminia surfaco en kontakto kun la ŝtala rulilo fariĝas pli milda kaj pli brila, kaj la aluminia surfaco en kontakto kun si mem fariĝas mata.
La bobeno ruliĝanta muelejo estas dividita en du-altan, kvar-alta, ses-altaj kaj mult-altaj malvarmaj ruliĝantaj muelejoj laŭ la nombro de ruloj. La ruliĝantaj muelejoj nuntempe uzataj de nia kompanio estas ĉiuj kvar-altaj ruliĝantaj muelejoj.
Kiam vi ruliĝas en kvar-alta ruliĝanta muelejo, La ruliĝanta premo estas transdonita al la subtena rulo tra la rula korpo de la labora rulo. Ĉefe la subtena rulilo portas la ŝarĝon kaj produktas deflankiĝon. Ĝenerale, La diametro de la subtena rulo estas 2-4 fojojn pli granda ol tiu de la labora rulo, Do la deflankiĝo multe reduktiĝas. Por plue redukti la deflankiĝon kaj deformadon de la rulaj laboraj ruloj, Rulo-fleksanta kontrolsistemo estas instalita sur la kvar-alta ruliĝanta muelejo. La kvar-alta ruliĝanta muelejo estas la plej uzata ruliĝanta muelejo en malvarma ruliĝanta prilaborado, Kaj ĝi havas grandan nombron da aplikoj hejme kaj eksterlande. La ekipaĵo de ordinara kvar-alta ruliĝanta muelejo inkluzivas senkonektilon, Enireja Deflektila Rulilo, streĉa rulilo, Labora rulilo, Subtena rulilo, elira gvidilo rulilo aŭ platforma rulilo, korileto kaj rilata subtena ekipaĵo.
La formuliĝo de la produktada procezo de aluminia folio baziĝas sur la vario de alojoj produktitaj, la specifaĵoj de la finitaj produktoj, la produktaj kvalitaj postuloj, la kvanto de eligo, la specifoj kaj modeloj de la ekipaĵo, la produktokapacito, la operacia teknologia nivelo, kaj la administrada nivelo. Kiam formulas akcepteblan produktadan procezon, La jenaj principoj devas esti pripensitaj:
Kunmetaĵo de ruliĝanta oleo:
Ruliĝanta oleo konsistas el bazaj oleoj kaj aldonaĵoj. La baza oleo estas la portanto de la aldonaĵoj, kiu ludas rolon de malvarmigo kaj purigado, kaj havas tre malmulte da lubrika efiko. La lubrika rimedo estas ĉefe realigita per aldonaĵoj.