Hliníková kapalina, hliníkový ingot -> Smalt -> Kontinuální lití válců -> Navíjení -> Hotový výrobek odlévané role
Obyčejná fólie -> Litá válcovaná cívka -> Za studena válcované -> Rolování fólie -> Řezání -> Žíhání -> Hotový výrobek z obyčejné fólie
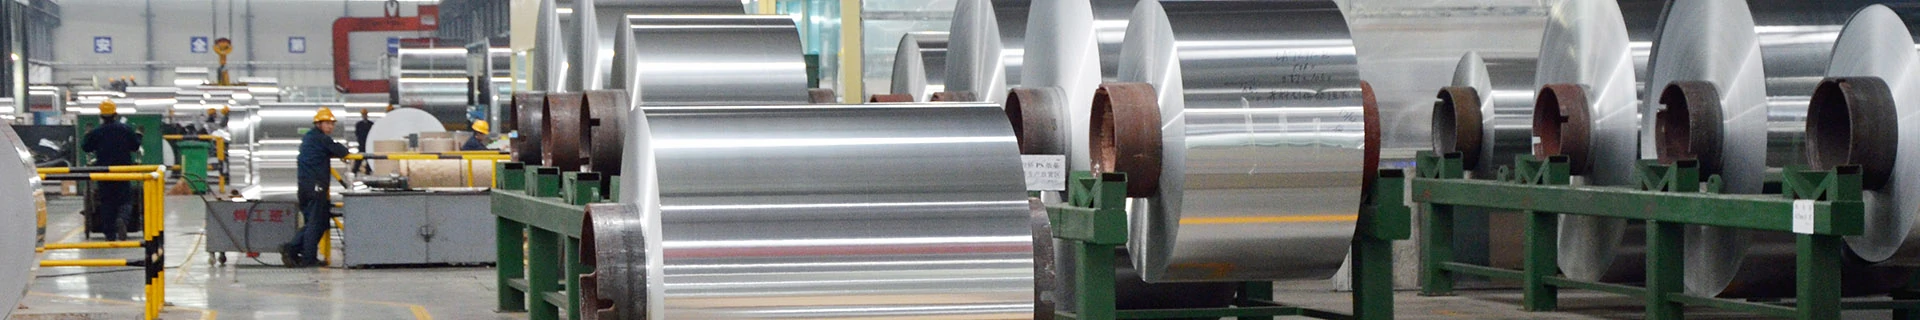
Výroba hliníkové fólie je podobná výrobě těstovin doma. Velký blok téměř čistého hliníku je několikrát válcován skrz obří ocelové válce, čímž se zmenší tloušťka hliníkového bloku a roztáhne se, aby byl delší. Maziva se přidávají během procesu válcování pro usnadnění provozu. Pokaždé, když válec prochází nepřetržitě, tloušťka se ztenčuje. Postup opakujte, dokud nedosáhnete tloušťky fólie, a poté velkou hliníkovou fólii nařežte na požadovanou šířku.
To se může zdát jednoduché, ale skutečný proces nemusí být snadný. Například, při vytlačování hliníku, zahřívá se. Pokud je teplota příliš vysoká, přilepí se k válečku, takže tlak na válec musí být pečlivě kontrolován.
Když je tloušťka hliníkové desky 5 mm, musí být znovu válcován ve fázi válcování za studena. První, list se stočí na roli, a poté odeslány do válcovny za studena ke konečnému válcování. Právě v tomto bodě vzniká světlá a temná strana hliníku. Protože hliníková fólie je dnes příliš tenká, napětí potřebné k přepravě hliníku skrz studené válce může hliník snadno rozbít. Protože hliníkový plech má dvě strany, hliníkový povrch v kontaktu s ocelovým válečkem je hladší a lesklejší, a hliníkový povrch, který je v kontaktu se sebou samým, se stává matným.
Válcovna svitků je rozdělena na dvě vysoké, čtyři-vysoké, šestivysoké a vícehorní válcovny za studena podle počtu válců. Válcovny v současnosti používané naší společností jsou všechny čtyřválcové.
Při válcování ve čtyřválcové válcovně, válcovací tlak se přenáší na nosný válec skrz tělo válce pracovního válce. Zatížení nese hlavně opěrný válec a vytváří průhyb. Obvykle, průměr nosného válce je 2-4 krát větší než u pracovního válce, takže průhyb je značně snížen. Za účelem dalšího snížení průhybu a deformace válcovacích pracovních válců, na čtyřválcové válcovně je instalován systém řízení ohýbání válců. Čtyřválcová válcovna je nejpoužívanější válcovací stolicí při válcování za studena, a má velké množství aplikací doma i v zahraničí. K vybavení běžné čtyřválcové válcovny patří odvíječ, vstupní deflektorový válec, napínací válec, pracovní válec, podpůrný váleček, výstupní vodicí váleček nebo talířový váleček, navíječ a související podpůrné vybavení.
Složení výrobního procesu válcování hliníkových fólií je založeno na rozmanitosti vyráběných slitin, specifikace hotových výrobků, požadavky na kvalitu produktu, množství výstupu, specifikace a modely zařízení, výrobní kapacitu, úroveň provozní technologie, a úroveň řízení. Při formulaci rozumného výrobního postupu, je třeba vzít v úvahu následující zásady:
Složení oleje na válcování:
Válcovací olej se skládá ze základového oleje a přísad. Nosičem aditiv je základový olej, který hraje roli chlazení a čištění, a má velmi malý lubrikační účinek. Mazací médium je realizováno převážně přísadami.