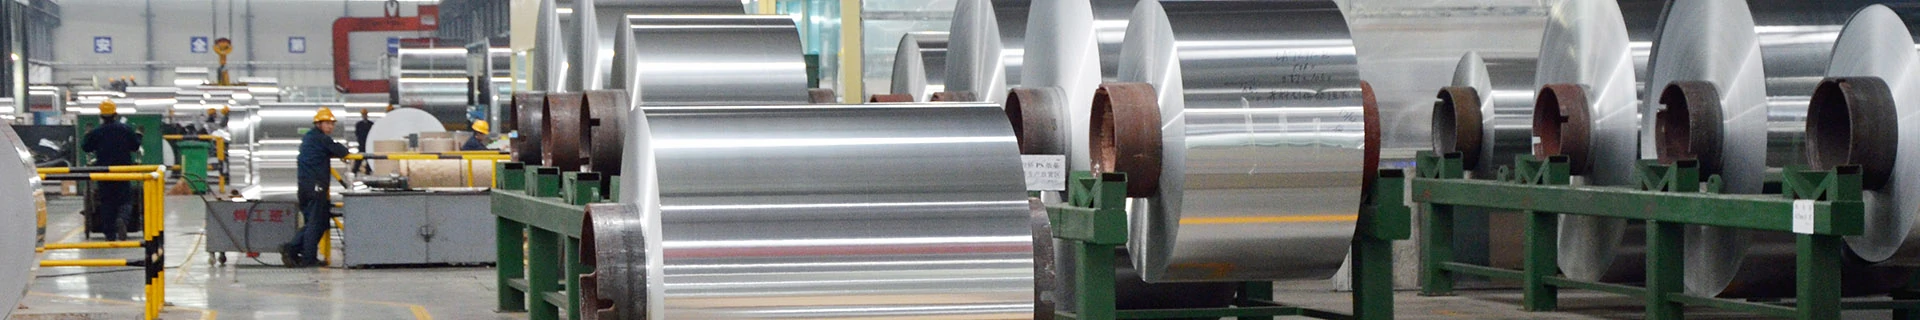
ចង្រ្កានរលាយបង្កើតឡើងវិញដែលមានសមត្ថភាពធំត្រូវបានប្រើដើម្បីបំលែងអាលុយមីញ៉ូមបឋមទៅជារាវអាលុយមីញ៉ូម, ហើយអង្គធាតុរាវចូលក្នុងម៉ាស៊ីនចាក់ និងរមូរតាមរន្ធហូរ. ក្នុងអំឡុងពេលលំហូរនៃអាលុយមីញ៉ូមរាវ, សារធាតុចម្រាញ់ Al-Ti-B ត្រូវបានបន្ថែមលើអ៊ីនធឺណិត ដើម្បីបង្កើតជាប្រសិទ្ធភាពនៃការចម្រាញ់ជាបន្តបន្ទាប់ និងឯកសណ្ឋាន. rotor graphite degassing និង slagging នៅលើបន្ទាត់នៅ 730-735 ° C, បង្កើតប្រសិទ្ធិភាពសម្អាតជាបន្តបន្ទាប់ និងឯកសណ្ឋាន;
អាលុយមីញ៉ូមរលាយបន្ទាប់ពីជំហានដំបូងត្រូវបានបញ្ចូលទៅក្នុងម៉ាស៊ីនចាក់ និងរំកិលដើម្បីបោះ និងរមៀលចូលទៅក្នុងទទេ។. នៅក្នុងដំណើរការនេះ។, សីតុណ្ហភាពច្រកចូលនៃទឹកត្រជាក់នៅក្នុងបែហោងធ្មែញខាងក្នុងរបស់ roller ត្រូវបានគ្រប់គ្រងនៅ 20-23 ° C និងសីតុណ្ហភាពចេញត្រូវបានគ្រប់គ្រងនៅ 28-32 * C ។. សម្ពាធឋិតិវន្តនៃអាលុយមីញ៉ូមរលាយរវាងរមៀលត្រូវបានគ្រប់គ្រងនៅ 0.004-0.005Mpa, និងសមាមាត្រផ្ទៃនៃទិសដៅគ្រីស្តាល់ {100} គឺធំជាង 95% និងទំហំគ្រាប់ធញ្ញជាតិតិចជាង 5μm. បន្ទះក្តារដែលមានទំហំ 6.5-7.5mm ត្រូវបានរមៀលចេញ.
នៅពេលដែលកម្រាស់នៃ slab គឺ 4.5mm, បន្ទះត្រូវបានបញ្ជូនទៅឡដុត, កំដៅដល់ 360 ° C និងសង្កត់សម្រាប់ 2 ម៉ោង, ហើយបន្ទាប់មកកំដៅដល់ 580 ° C និងរក្សា 18 ម៉ោង. ការស្រោបដោយភាពដូចគ្នាត្រូវបានអនុវត្តដើម្បីធ្វើឱ្យទំហំគ្រាប់ធញ្ញជាតិមានឯកសណ្ឋាន និងការតំរង់ទិសស្រប. បន្ទាប់មក, វាត្រូវបានរមៀលត្រជាក់ដល់ 0.60mm នៅក្នុងម៉ាស៊ីនក្រឡុកត្រជាក់, ហើយបានបញ្ជូនទៅឡដុតម្តងទៀត, កំដៅដល់ 460 ° C, បានប្រារព្ធឡើងសម្រាប់ 5 ម៉ោង, ត្រជាក់ដល់ 400 ° C, បានប្រារព្ធឡើងសម្រាប់ 7 ម៉ោង, និងអនុវត្តការ annealing កម្រិតមធ្យម; បន្ទាប់មកបន្តរមៀលចូលទៅក្នុងកម្រាស់ 0.3mm ជារោមចៀមក្រដាសអាលុយមីញ៉ូម;
សម្ភារៈសន្លឹកអាលុយមីញ៉ូម 0.3mm ត្រូវបានរមៀលចូលទៅក្នុងក្រដាសអាលុយមីញ៉ូមដែលបានបញ្ចប់ដោយម៉ាស៊ីនកិន foil មិនអាចត្រឡប់វិញបាន 4 ដង។. ដំណើរការផលិតបន្ទះអាលុយមីញ៉ូមស្តើងបំផុតគឺមានរយៈពេលខ្លី, ការចំណាយប្រតិបត្តិការគឺទាប, ការវិនិយោគផលិតកម្មគឺតូច, ហើយគុណភាពនៃបន្ទះអាលុយមីញ៉ូមស្តើងបំផុតដែលផលិតអាចឈានដល់កម្រិតអន្តរជាតិកម្រិតខ្ពស់បំផុត។. បើប្រៀបធៀបជាមួយដំណើរការផលិតនៃវិធីសាស្ត្ររំកិលក្តៅ, ការចំណាយលើការវិនិយោគត្រូវបានកាត់បន្ថយពីរភាគបីក្នុងការផលិតទទេ, ហើយតម្លៃប្រតិបត្តិការត្រូវបានកាត់បន្ថយជាងពាក់កណ្តាល.