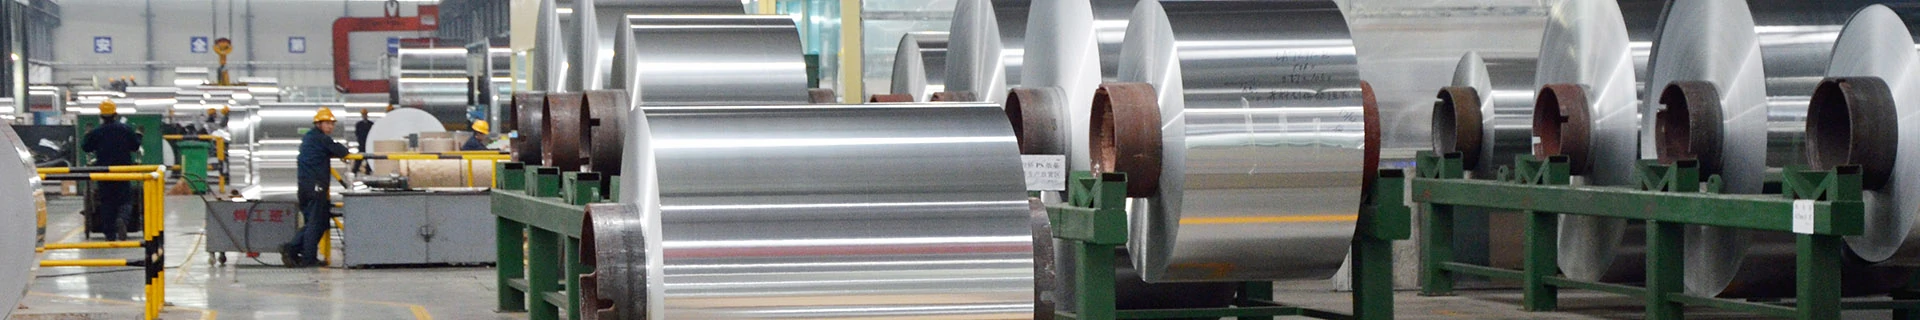
Després de la impressió i el recobriment, El paper de paper d'alumini i el paper de caixa registradora s'han de postimprimir i tallar en una màquina de tallar per tallar rotllos grans de productes semielaborats amb les especificacions requerides. Els productes semielaborats que funcionen a la màquina de tallar són un desenrotllador i rebobinat. Aquest procés inclou dues parts: control de velocitat de la màquina i control de tensió.
L'anomenada tensió és estirar el paper d'alumini i enrotllar-lo fins al nucli segons la norma. S'ha d'aplicar una certa tracció d'estirament i tensió al paper d'alumini. La força de control de tensió del paper d'alumini tensat és la tensió. El control de tensió es refereix a la capacitat de controlar permanentment la tensió del paper d'alumini quan es transporta a l'equip.. Aquest control ha de ser efectiu per a qualsevol velocitat de funcionament de la màquina, inclosa l'acceleració de la màquina, desacceleració i velocitat uniforme. Fins i tot en cas d'aturada d'emergència, té la capacitat de garantir que el paper d'alumini no es fa malbé en absolut. El control de tensió de la talladora és bàsicament control manual de tensió i control automàtic de tensió. El control manual de la tensió significa que quan el diàmetre del rotlle canvia a una determinada etapa durant el procés de bobinat o desenrotllament, l'operador ajusta el dispositiu d'alimentació manual per aconseguir el propòsit del control de la tensió. El control de tensió totalment automàtic és mesurar directament el valor de tensió real de la cinta mitjançant el sensor de tensió, i després convertiu les dades de tensió en un senyal de tensió i retorneu-les al controlador de tensió. Aquest senyal es compara amb el valor de tensió preestablert pel controlador per calcular el senyal de control. La unitat d'execució de control automàtic fa que el valor de tensió real sigui igual al valor de tensió preestablert per aconseguir el propòsit d'estabilitzar la tensió.. La configuració de la tensió de bobinatge i desenrotllament de l'equip afecta directament el rendiment del producte. Si la tensió és massa alta, el bobinatge és massa ajustat, el paper d'alumini és propens a les arrugues, i la tensió és insuficient. És probable que el paper d'alumini llisqui sobre el rotlle i provoqui una desalineació greu. Descàrrega, i fent que l'eix de desenrotllament oscil·li molt durant el tall, que afecta la qualitat del tall, de manera que la màquina de tallar ha de tenir un bon sistema de detecció de tensió.
1. Sistema de detecció de tensió de desenrotllament de la màquina talladora:
La detecció del sensor de tensió és una detecció directa de tensió, que està estretament combinat amb la maquinària i està equipat amb un mètode de detecció de peces mòbils. Normalment s'utilitzen dos sensors en parells, i s'instal·len als eixos extrems a banda i banda del rodet de guia de detecció. El cinturó detecta la càrrega aplicada a ambdós costats del corró de guia per provocar el desplaçament o la deformació de l'element sensible del sensor de tensió., per detectar el valor de tensió real, i convertir aquestes dades de tensió en un senyal de tensió i retornar-les al controlador de tensió.
2. Atenuació i compensació de tensió de la tensió de bobinatge i desenrotllament de la màquina de tallar:
En general es creu que mantenir una tensió constant del paper d'alumini durant l'enrotllament i el desenrotllament és beneficiós per a la qualitat del paper d'alumini acabat., però aquest no és el cas. El millor mètode és augmentar la tensió del paper d'alumini segons una determinada regla a mesura que augmenta el diàmetre o el pes del rotlle., i com menor sigui el diàmetre i el pes, el valor de tensió també disminuirà. Perquè hi ha control automàtic de tensió i control manual de tensió en l'operació de tall. El control manual de la tensió requereix que l'operador ajusti contínuament el diàmetre i el pes del rotlle mestre.